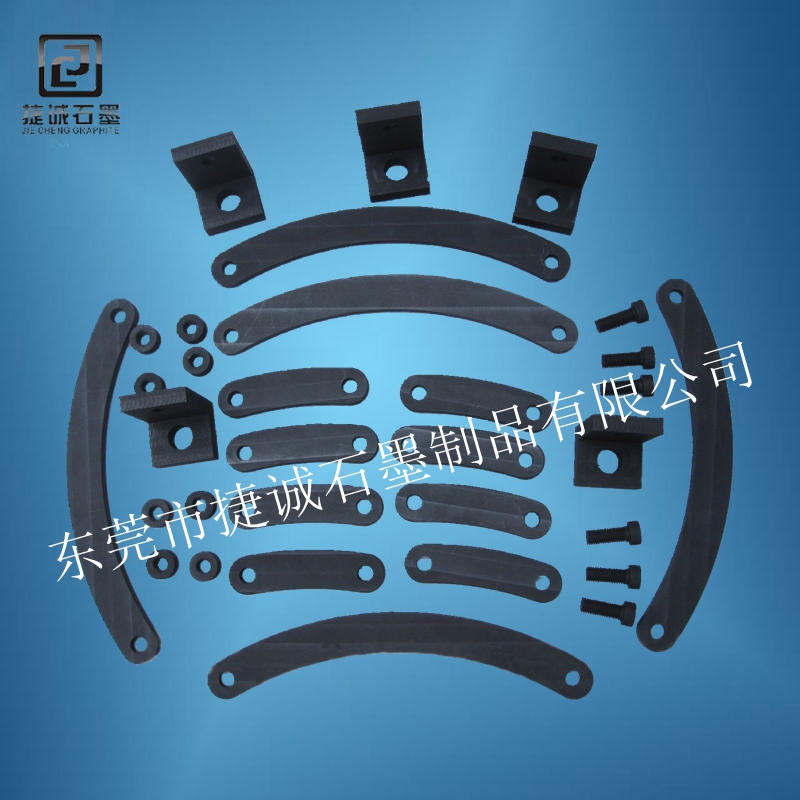
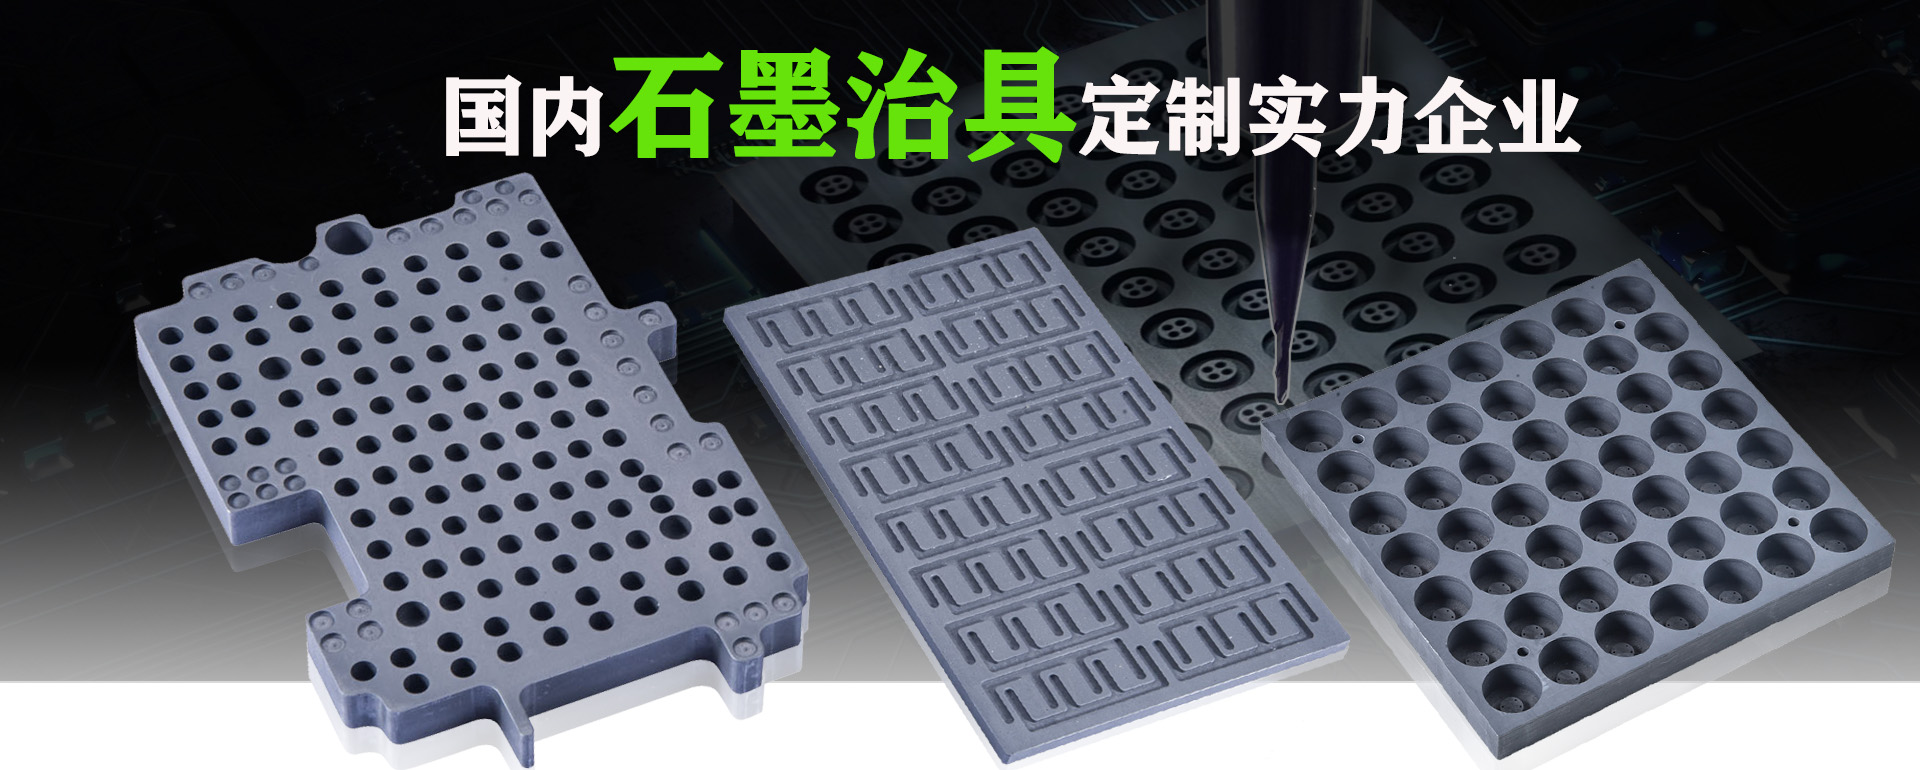
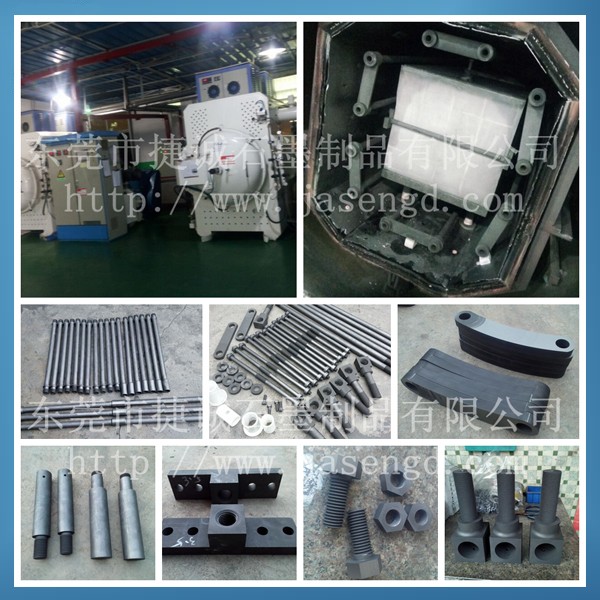
真空炉石墨风管
真空炉石墨风管的拼装流程是什么
在真空炉中,若涉及石墨风管或类似石墨管道的拼装,其流程需结合石墨材料特性与真空环境要求,保证密封性、结构稳定性及热管理性能,详细拼装流程及关键关键如下:
一、拼装前准备
环境查看:保证装置地点无烟尘污染,环境清洁,空气干燥,室温控制在10-35℃,地上平整光亮,防止杂质进入真空系统。
部件查看:查看石墨风管及衔接件(如法兰、密封圈)是否完好,无裂纹、毛刺或变形。验证石墨风管尺寸与图纸共同性,保证公役在答应范围内(如±0.1mm)。
东西准备:配备专用东西(如扭矩扳手、激光定位仪),防止运用金属东西直接敲击石墨,防止损坏。
二、拼装流程
风管定位与中心线校准:运用激光定位仪确认风管装置中心线,保证与真空炉整体布局共同。对长距离风管,分段拼装时每段长度不宜超过10m,防止扭曲或变形。
法兰衔接与密封处理
法兰装置:将石墨风管与法兰衔接,保证法兰平面与风管同心线笔直,误差≤0.5mm。
密封处理:在法兰接触面涂改薄层真空油脂(如硅脂),厚度控制在0.1-0.2mm,均匀掩盖无气泡。
螺栓紧固:选用对角拧紧方法,分2-3次逐渐拧紧至规定扭矩(如10-15N·m),防止部分应力集中导致裂纹。
风管调直与水平度控制:运用水平尺测量风管水平度,答应误差每米≤3mm,总误差≤20mm。对笔直风管,用线锤吊正,保证笔直度误差≤5mm/m。
支吊架装置:依据风管分量和长度,挑选合适的支吊架(如镀锌槽钢、角钢),间距符合设计要求(如水平风管间距1.5-2m,笔直风管间距≤4m)。支吊架与风管间垫隔热材料(如陶瓷纤维垫),厚度与保温层共同,防止热桥效应。
三、关键注意事项
密封性保障:防止法兰垫片突入风管内壁或法兰外,防止漏气或阻止气流。对高压或高真空环境,选用双密封结构(如O型圈+金属垫片),提高可靠性。
热膨胀补偿:在长距离风管或高温工况下,设计膨胀节(如波纹管补偿器),答应轴向或横向位移(如±50mm),防止热应力导致开裂。
防污染办法:拼装前用酒精或丙酮清洁风管内壁,去除油脂、尘埃等杂质。拼装过程中佩戴无尘手套,防止手指直接接触石墨外表。
四、拼装后检验
气密性测试:选用氦质谱检漏仪或肥皂泡法,对法兰衔接处、焊缝等部位进行检漏。
结构强度验证:对高压风管,进行水压试验(压力为设计压力的1.5倍,保持30分钟无泄漏)。对真空风管,进行真空烘烤(如200℃烘烤4小时),查看是否有变形或脱胶。
五、典型应用场景
真空炉排气系统:石墨风管用于衔接真空泵与炉体,需承受高真空和高温(如300℃),拼装时重点强化密封性和热稳定性。
真空炉冷却系统:石墨风管作为冷却气体通道,需与水冷套管合作,拼装时保证两者同轴度≤0.5mm,防止偏心导致部分过热。