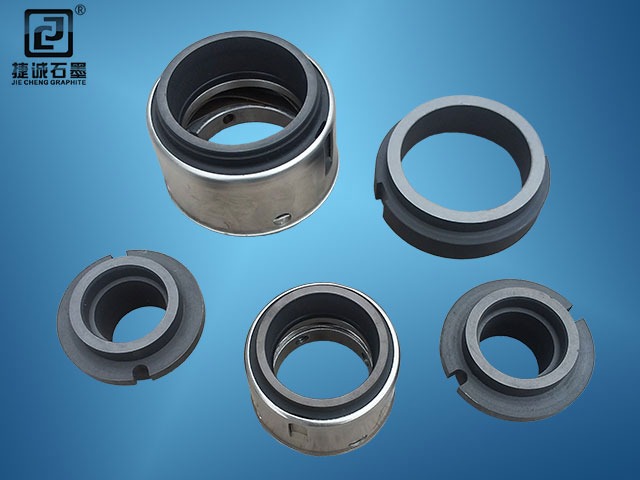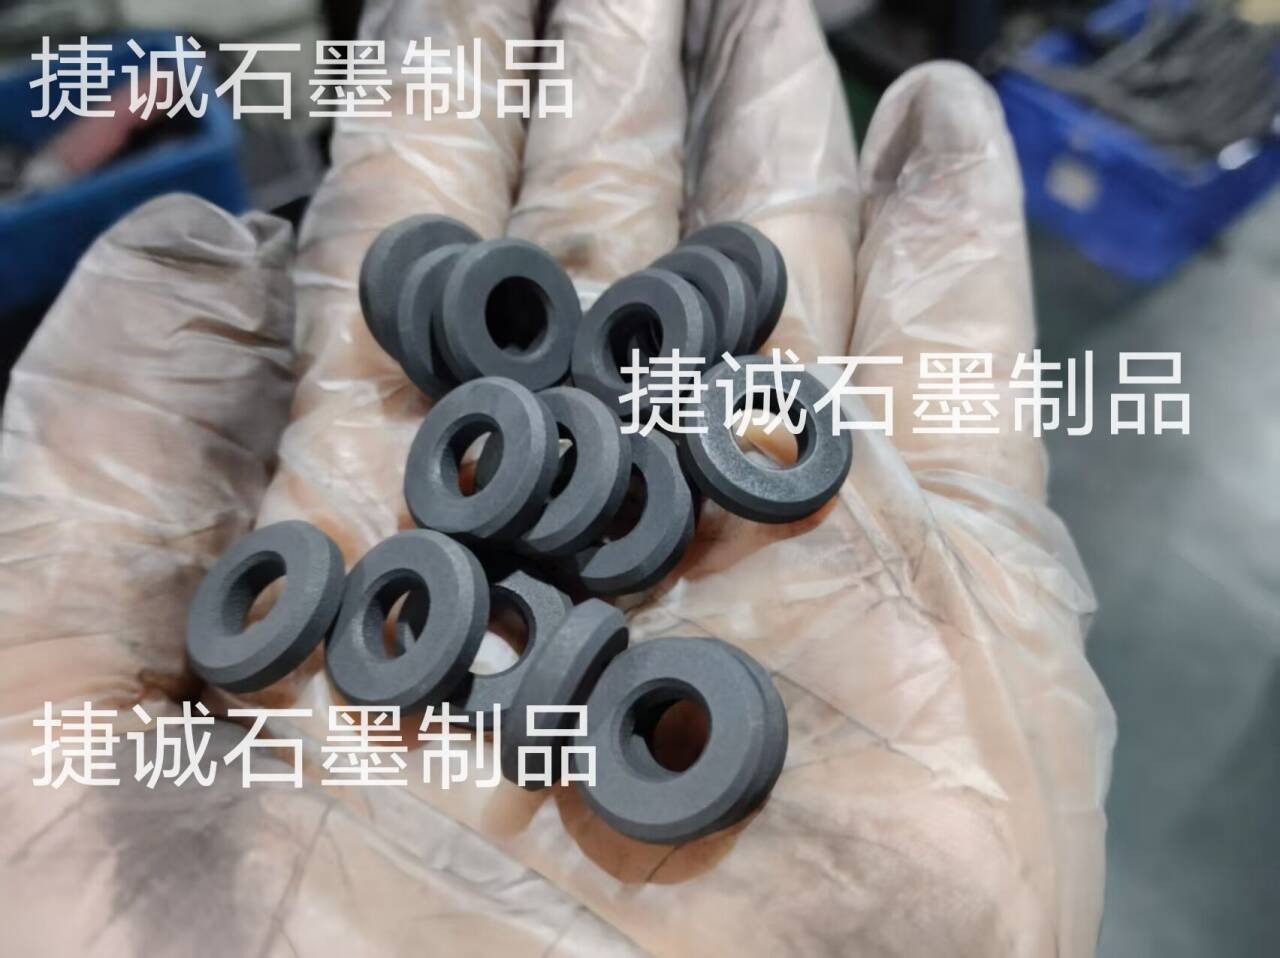
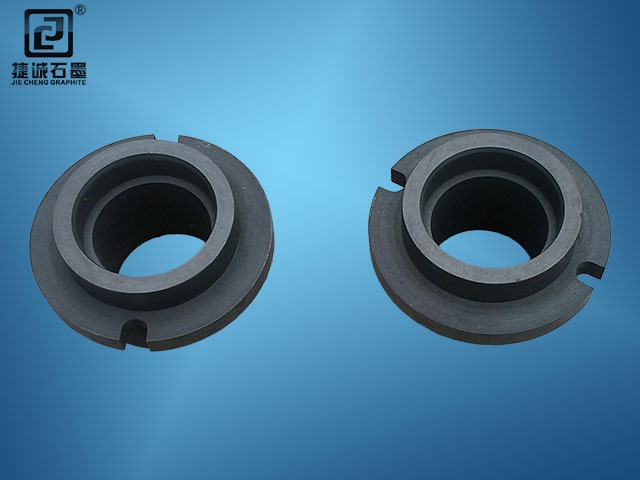
石墨轴承
石墨轴承装置时的对中与多方面要素密切相关,这些要素直接影响轴承的运转功能、寿命及设备整体的稳定性。以下是对中过程中需求关注的主要方面:
1. 机械结构与合作设计
轴与轴承座的尺度公役:轴颈与轴承内孔、轴承外径与轴承座孔的公役设计需匹配,确保装置后轴线基本重合。例如,H7/js6的合作公役常用于确保同轴度在0.01-0.02mm以内。
合作面的粗糙度与形位公役:合作面的表面粗糙度(如Ra≤0.8μm)和圆度、圆柱度差错需严格操控,防止因部分凸起或凹陷导致对中差错。
2. 装置工艺与东西挑选
冷装与热装工艺
冷装:适用于过盈量较小的轴承,需使用专用压装东西(如液压压床)沿轴线均匀施力,防止偏斜。
热装:对过盈量较大的轴承,需经过感应加热器均匀加热至80-120℃,快速装置以削减热变形影响。
专用对中东西:使用激光对中仪、千分表等东西检测轴线差错。例如,激光对中仪可实时显现轴线的平行度和视点差错,精度可达0.001mm/m。
3. 轴承类型与工况适应性
轴承结构差异
径向轴承:需重点操控径向跳动,确保轴与轴承内孔的同轴度。
推力轴承:需一起确保轴向和径向对中,防止偏载导致磨损不均。
工况对同轴度的敏感性
高速旋转设备(如涡轮机):同轴度差错需操控在0.005mm以内,不然或许引发振荡和轴承过热。
低速重载设备(如轧机):允许的同轴度差错可放宽至0.02mm,但仍需防止部分过载。
4. 支撑结构与设备刚度
轴承座的刚度与稳定性:轴承座需具有足够的刚度,防止因变形导致轴线偏移。例如,铸铁轴承座的刚度应满足设备动载荷要求,必要时增加加强筋。
设备基础的平整度:装置基础的平面度差错需≤0.05mm/m,不然或许经过设备传递至轴承,导致对中失效。
5. 动态调整与实时监测
预紧力与游隙调整:经过调整轴承的预紧力或游隙,补偿因热膨胀或弹性变形导致的对中差错。例如,预紧力差错需操控在±5%以内。
运转中的振荡监测:装置后需经过振荡传感器监测轴承的振荡频率和幅值,若振荡值超越ISO 10816规范的C区(如速度值>7.1mm/s),需重新检查对中状况。
6. 环境与人为要素
装置环境的清洁度:防止灰尘、颗粒物进入轴承内部,不然或许在对中过程中嵌入合作面,导致部分磨损和同轴度差错。
操作人员的技能水平:装置人员需了解轴承对中的规范和东西使用方法,例如,千分表读数差错需≤0.001mm,操作不当或许导致对中差错扩大。
石墨轴承装置时的对中是一个系统性工程,需综合考虑机械设计、工艺操控、工况匹配、支撑结构、动态调整及环境要素。经过严格把控各环节的精度和质量,可确保轴承在长时间运转中保持稳定的对中状况,然后延长设备寿命、降低维护本钱。